
De situatie
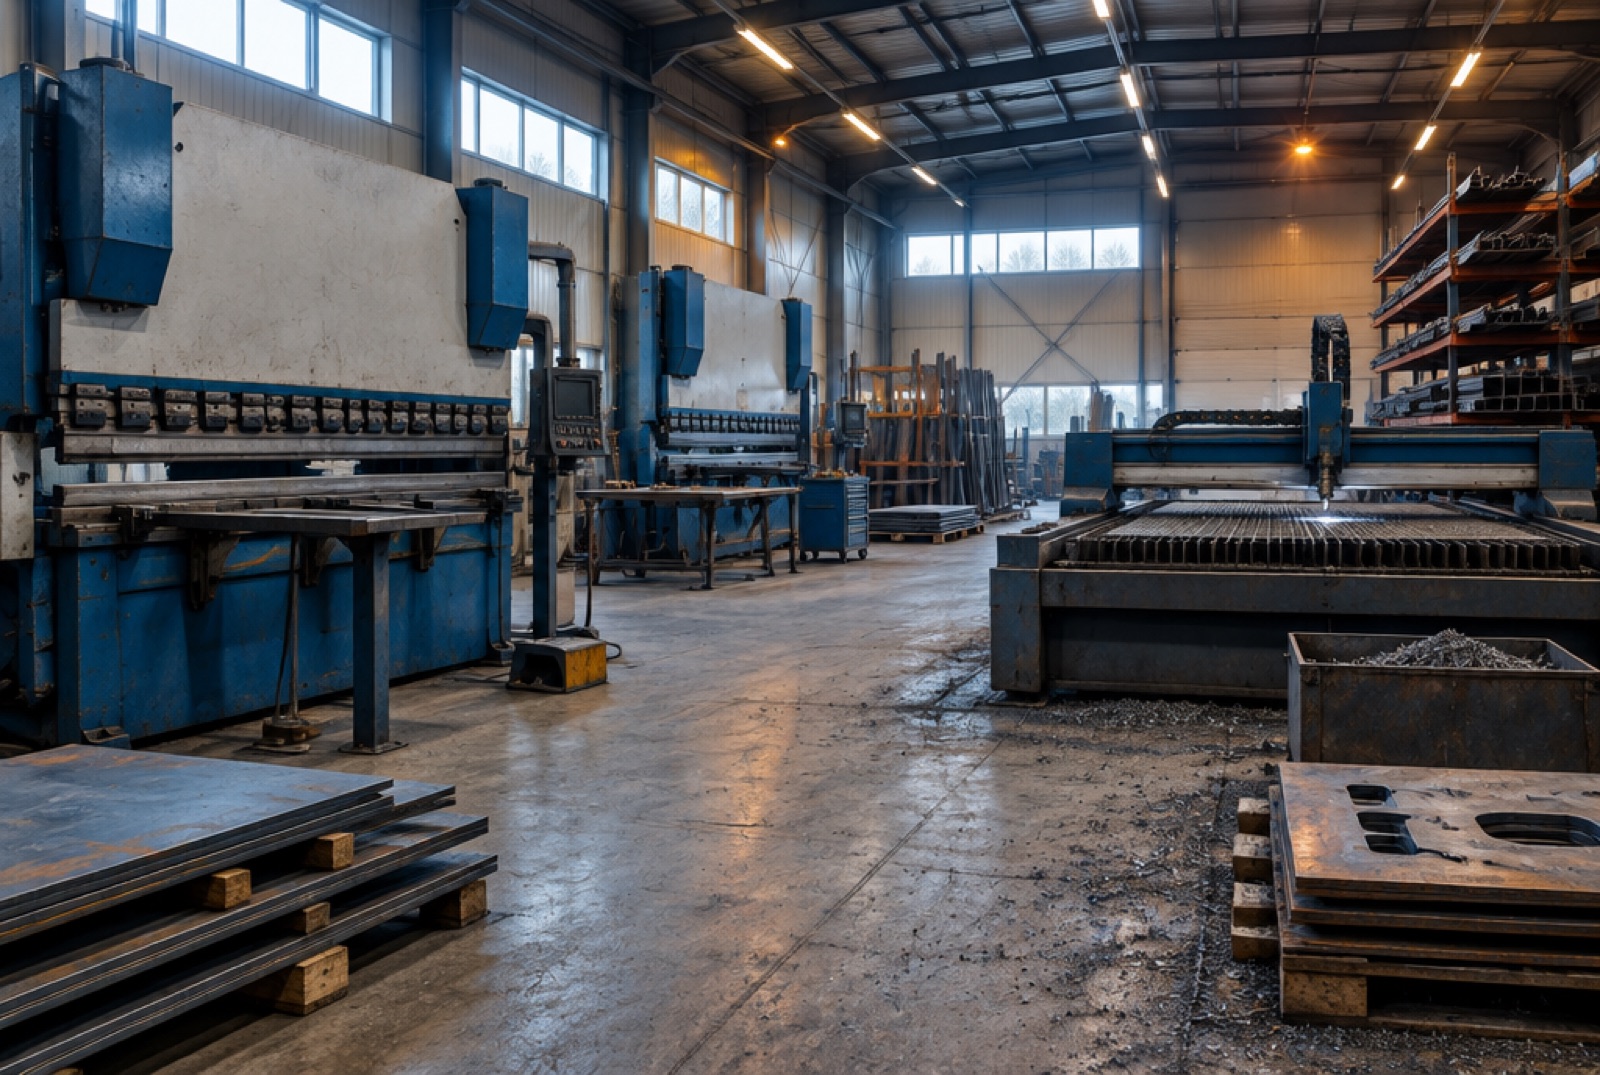
Een metaalbewerkingsbedrijf in Noord-Nederland met ongeveer 45 medewerkers. Plaatwerk, plasmasnijden, kanten en lassen, grotendeels enkelstuks en kleine series. De machines draaien in twee ploegen.
De technische dienst bestaat uit twee man. Onderhoud gebeurde tussen de orders door, met middelen die ooit zijn ingekocht en sindsdien nooit meer tegen het licht zijn gehouden. Niemand wist nog precies waarom welk product in de kast stond.
Waar het misging
Drie problemen liepen door elkaar heen.
Kettingen en geleidingen liepen droog. Snij- en slijpstof hechtten zich aan het vet, waardoor de smering als schuurpasta ging werken. Wekelijks nasmeren was nodig en tóch waren er storingen.
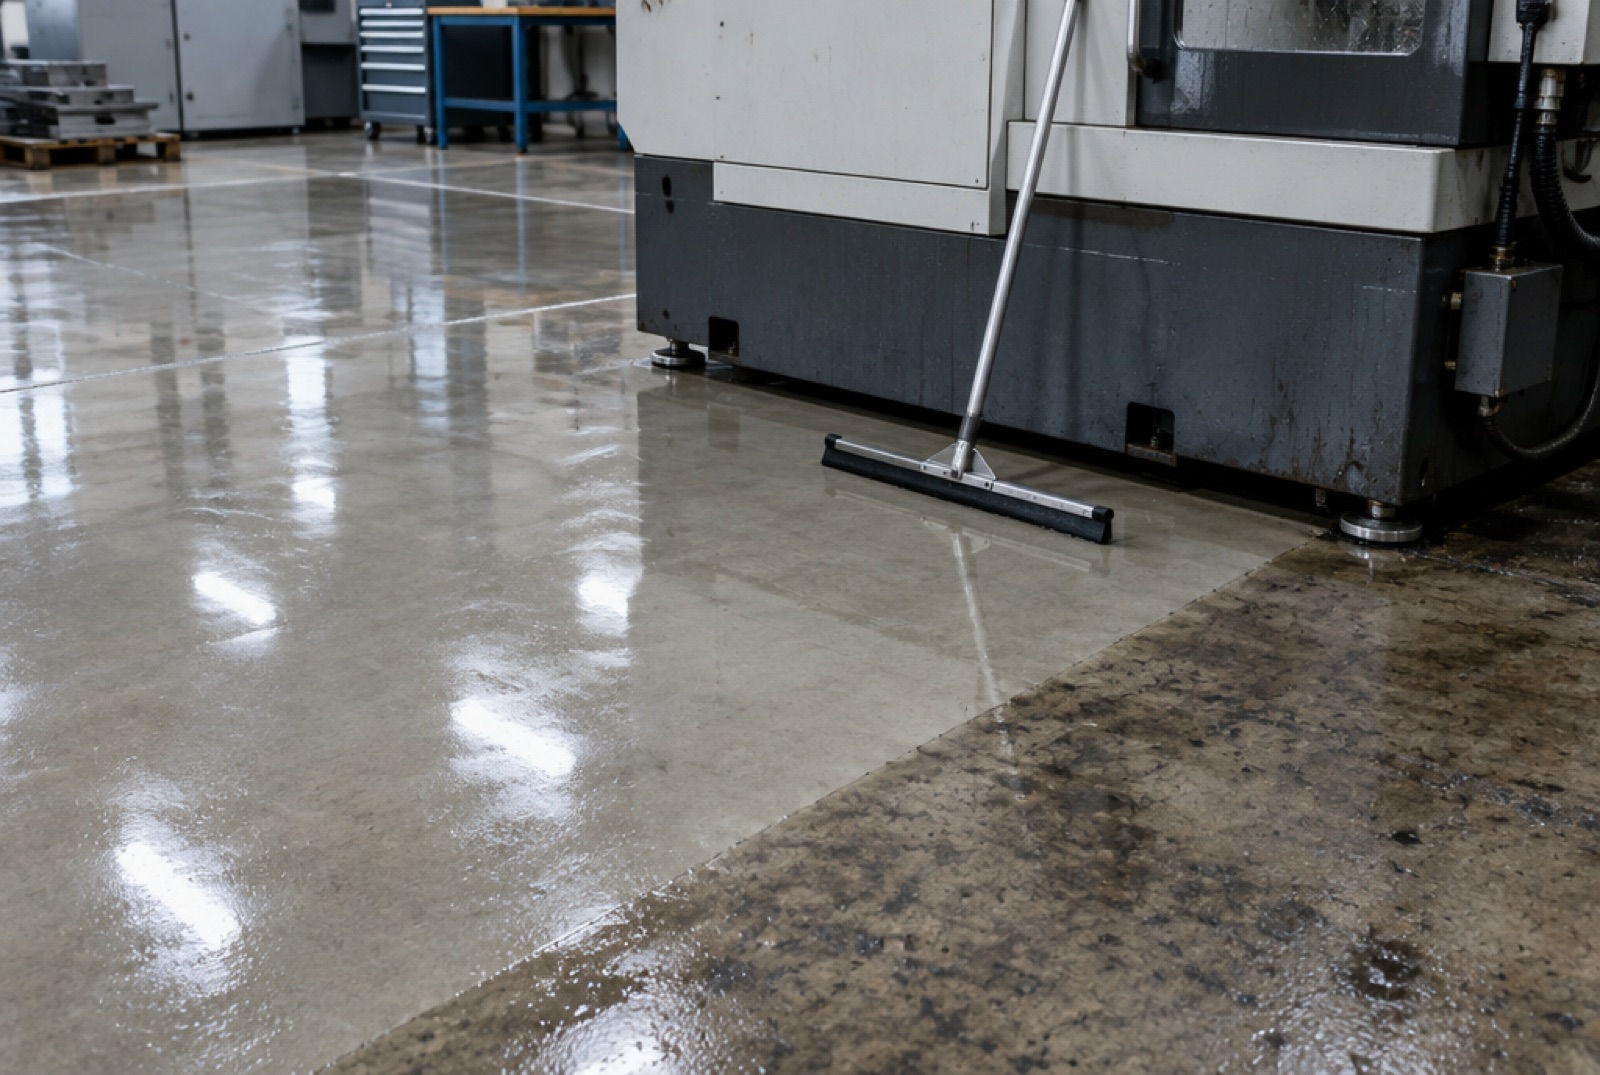
Reinigen kostte te veel tijd. Olie, vet en snijvloeistof op machines en vloeren werden met een universele reiniger te lijf gegaan. Die pakte de vervuiling niet, dus werd er langer en harder geschrobd.
Vliegroest op halffabricaten. Gesneden en gekante delen die een paar dagen stonden te wachten op de volgende bewerking, kwamen met roestaanslag bij de lasser terecht. Dat moest er met de hand weer af.
Onze aanpak
Wij zijn begonnen met een rondgang door de hal, samen met de technische dienst. Per machine en per handeling hebben we bekeken wat er precies misging. Daar kwamen drie keuzes uit.
Smeren
Op de kettingen en geleidingen een smeermiddel dat niet aankoekt en minder stof vasthoudt. Het interval ging van wekelijks naar eens per vier weken, met mínder storingen in plaats van meer.
Reinigen
Voor machines en vloeren een reiniger die is afgestemd op olie, vet en snijvloeistof in plaats van een allesreiniger. Minder product, kortere inwerktijd, minder schrobben.
Beschermen
Op halffabricaten een dunne beschermlaag direct na het snijden. De roestaanslag bleef weg, ook als delen een week bleven staan.
Begeleiding
De monteurs zijn op locatie ingewerkt: welk middel waarvoor, hoeveel, en hoe lang het moet inwerken. Een goed middel verkeerd toegepast levert geen resultaat.


Bespreek uw onderhoudsvraag met een adviseur.
Vertel ons waar u tegenaan loopt. Onze adviseurs kennen de praktijk, denken mee over de toepassing en helpen u de juiste keuze te maken.